输入尺寸,选好孔和轴的公差带,直接得出上下偏差、极限尺寸,以及这一对是间隙、过渡还是过盈配合。数值按 ISO 286 的规则算出,并逐格对照了公开的 ISO 286-2 偏差表。
25 mm 属于尺寸段 大于 18 至 30 mm。
| 最大间隙 | 41 µm |
|---|---|
| 最小间隙 | 7 µm |
| H7 上偏差 · 最大尺寸 | +21 µm · 25.021 mm |
| H7 下偏差 · 最小尺寸 | 0 µm · 25.000 mm |
| g6 上偏差 · 最大尺寸 | −7 µm · 24.993 mm |
| g6 下偏差 · 最小尺寸 | −20 µm · 24.980 mm |
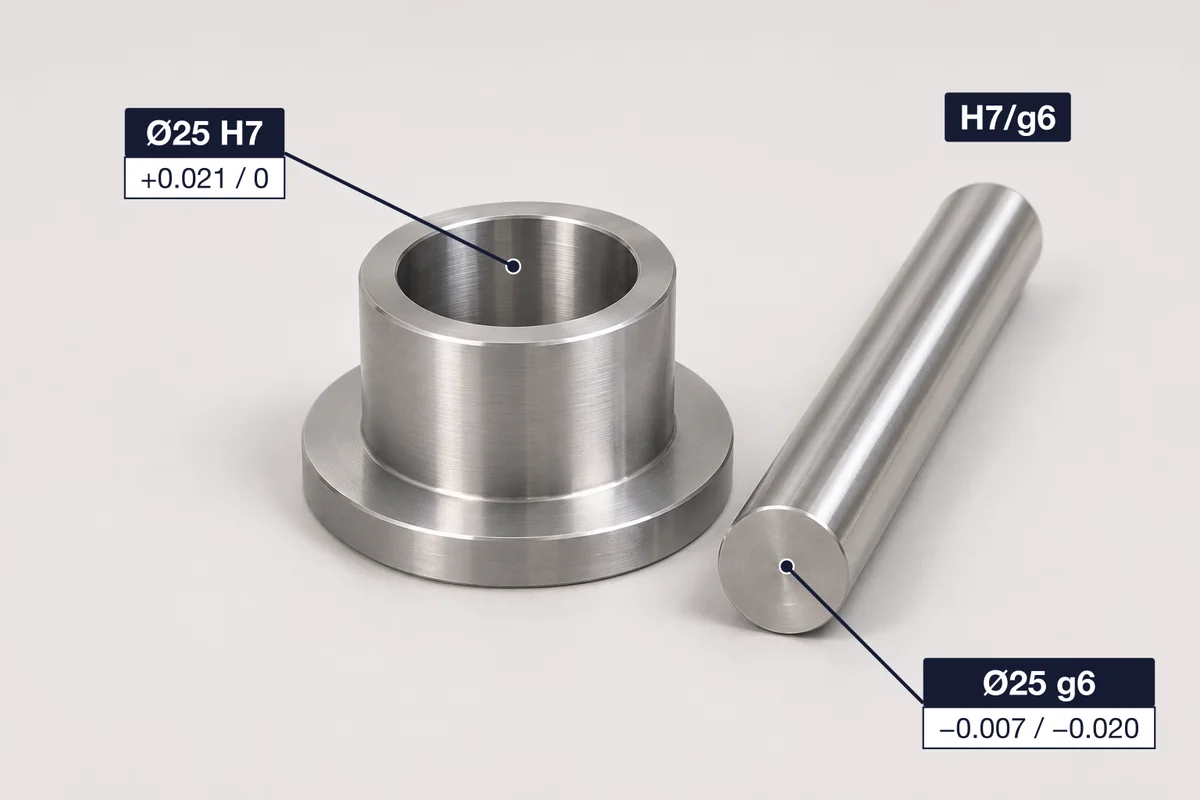
Ø25 H7/g6
带上毫米偏差:Ø25 H7 (+0.021 / 0),Ø25 g6 (−0.007 / −0.020)。
| 间隙配合 | +110 … +370 µm | |
| 间隙配合 | +65 … +169 µm | |
| 间隙配合 | +20 … +74 µm | |
| 间隙配合 | +7 … +41 µm | |
| 间隙配合 | 0 … +34 µm | |
| 过渡配合 | −15 … +19 µm | |
| 过渡配合 | −28 … +6 µm | |
| 过盈配合 | −35 … −1 µm | |
| 过盈配合 | −48 … −14 µm | |
| 过盈配合 | −61 … −27 µm |
点一行换成这个配合。
偏差单位是微米(µm),1 µm = 0.001 mm。数值按 ISO 286-1、ISO 286-2,并对照公开的 ISO 286-2 偏差表核对过。
尺寸段是「大于…至…(含)」:10 mm 用 6–10 mm 这一行,10.5 mm 用 10–18 mm。
数值相同的相邻尺寸段合并成一行。横线表示常用公差表里没有这个尺寸段的数值。
一个配合分两半:斜杠前是孔的公差带,斜杠后是轴的。每一半是一个字母加一个数字。
ISO 286-1 和 ANSI B4.2 推荐少数几个配合,方便铰刀、量规和轴标准化。下面是基孔制的十个,从松到紧。
| 配合 | 类型 | Ø25 时的间隙(负数为过盈) | 常见用途 |
|---|---|---|---|
| H11/c11 | 间隙配合 | +110 … +370 µm | 松转动:公差宽、怕脏怕热的场合 |
| H9/d9 | 间隙配合 | +65 … +169 µm | 自由转动:温差大、转速高、精度要求不高 |
| H8/f7 | 间隙配合 | +20 … +74 µm | 精密转动:滑动轴承上的转轴 |
| H7/g6 | 间隙配合 | +7 … +41 µm | 滑动:能移动、转动,又要定位准 |
| H7/h6 | 间隙配合 | 0 … +34 µm | 间隙定位:静止零件,手能装拆 |
| H7/k6 | 过渡配合 | −15 … +19 µm | 过渡定位:定位准,轻敲装入 |
| H7/n6 | 过渡配合 | −28 … +6 µm | 过渡定位(偏紧):允许更多过盈 |
| H7/p6 | 过盈配合 | −35 … −1 µm | 过盈定位:要刚性、对中的压装 |
| H7/s6 | 过盈配合 | −48 … −14 µm | 中等压入:普通钢件、薄壁热装 |
| H7/u6 | 过盈配合 | −61 … −27 µm | 强力压入:受力大的零件或热装 |
基轴制对应的 C11/h11、D9/h9、F8/h7、G7/h6、K7/h6、N7/h6、P7/h6、S7/h6、U7/h6 结果接近但不完全一样,在上面的计算器里选「基轴制」就能看到。
各尺寸段的上偏差 / 下偏差,单位微米。加到公称尺寸上就是极限尺寸:Ø25 H7 是 25.000 至 25.021 mm。
| 尺寸(mm) | H7 | h6 | g6 | k6 | p6 |
|---|---|---|---|---|---|
| ≤ 3 | +10 / 0 | 0 / −6 | −2 / −8 | +6 / 0 | +12 / +6 |
| 3–6 | +12 / 0 | 0 / −8 | −4 / −12 | +9 / +1 | +20 / +12 |
| 6–10 | +15 / 0 | 0 / −9 | −5 / −14 | +10 / +1 | +24 / +15 |
| 10–18 | +18 / 0 | 0 / −11 | −6 / −17 | +12 / +1 | +29 / +18 |
| 18–30 | +21 / 0 | 0 / −13 | −7 / −20 | +15 / +2 | +35 / +22 |
| 30–50 | +25 / 0 | 0 / −16 | −9 / −25 | +18 / +2 | +42 / +26 |
| 50–80 | +30 / 0 | 0 / −19 | −10 / −29 | +21 / +2 | +51 / +32 |
| 80–120 | +35 / 0 | 0 / −22 | −12 / −34 | +25 / +3 | +59 / +37 |
| 120–180 | +40 / 0 | 0 / −25 | −14 / −39 | +28 / +3 | +68 / +43 |
| 180–250 | +46 / 0 | 0 / −29 | −15 / −44 | +33 / +4 | +79 / +50 |
| 250–315 | +52 / 0 | 0 / −32 | −17 / −49 | +36 / +4 | +88 / +56 |
| 315–400 | +57 / 0 | 0 / −36 | −18 / −54 | +40 / +4 | +98 / +62 |
| 400–500 | +63 / 0 | 0 / −40 | −20 / −60 | +45 / +5 | +108 / +68 |
尺寸段为「大于…至…(含)」。上面的计算器有 67 个孔、轴公差带,覆盖 500 mm 以内全部 25 个尺寸段。
每个极限偏差都由 ISO 286-1 里的两个数得出:公差等级和尺寸段对应的标准公差(表 1,比如 18–30 mm 的 IT7 = 21 µm),以及字母对应的基本偏差(表 2–5,比如同一段的 g = −7 µm)。
轴 a 到 h 的基本偏差是上偏差,下偏差 = 上偏差 − 公差:25 mm 的 g6 是 −7 / −20 µm。k 到 zc 的基本偏差是下偏差,上偏差 = 下偏差 + 公差。孔的数值和轴对称,从 K 到 ZC 的较精等级还要加一个修正值 Δ,所以 25 mm 的 K7 是 +6 / −15 µm,而不是 k7 简单取反。
标准里有几处特例,计算器都照办:250–315 mm 的 M6 是 −9 µm;JS7 到 JS11 的公差是奇数时先往下取偶数,±值取整微米;高于 8 级的 N 在 3 mm 以上从 0 开始。
我们把计算结果逐格对照了三菱综合材料的孔、轴配合公差表和 MISUMI 的公差表(两份都是 ISO 286-2 / JIS B 0401-2 的转载)。两份表都没列的(s6 大于 250 mm、t6 大于 180 mm、u6 大于 120 mm),计算器直接说明,不给数。
+0.021 / 0 mm,孔可以在 25.000 到 25.021 mm 之间。18 到 30 mm 的 H7 公差带宽 21 µm,正好从公称尺寸开始。
间隙配合。孔的最小尺寸和轴的最大尺寸都正好是公称尺寸,最紧的情况是零间隙,不会过盈。25 mm 时间隙在 0 到 34 µm 之间。
基孔制里孔都是 H(从公称尺寸开始),换轴的字母来改变配合;基轴制里轴都是 h,换孔的字母。一般用基孔制,因为孔要用固定尺寸的铰刀加工、用固定的量规检验;基轴制适合冷拉棒料或标准轴上要套很多零件的情况。
计算器只给能用第二个来源核对的数值。我们核对用的常用 ISO 286-2 表里,s6 大于 250 mm、t6 大于 180 mm、u6 大于 120 mm 都没有列,所以显示横线。ISO 286-2 本身列得更全,大零件的重压配合请查原标准。
GB/T 1800.1 和 1800.2(2020)修改采用 ISO 286-1 和 286-2(2010),JIS B 0401-1、-2(2016)与之对应,ANSI B4.2 的优先配合也用同样的公差带。图纸引用哪一个,字母和数字的含义都一样。