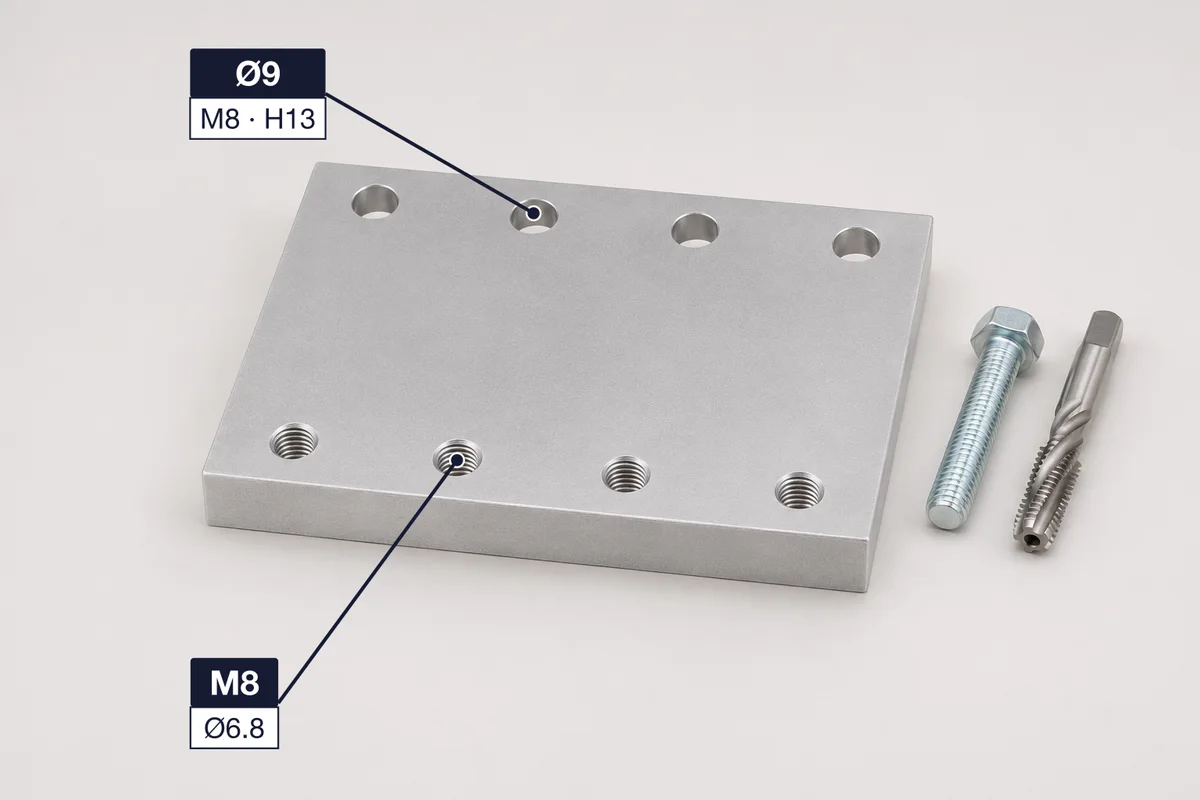
选一个螺纹,直接得出攻丝要钻多大的底孔、同规格螺栓穿过去的通孔开多大,以及攻完的螺孔要落在什么范围。开钻前,还能把手上的钻头填进来核对。
| 螺距 | 1.25 mm |
|---|---|
| 6H 内螺纹小径 | 6.647 mm – 6.912 mm |
| 通孔,精装配(H12) | Ø8.4 mm |
| 通孔,中等装配(H13) | Ø9 mm |
| 通孔,粗装配(H14) | Ø10 mm |
底孔按 ISO 2306。6H 小径是攻完的螺孔必须落在的范围(ISO 724、ISO 965-1)。
公制通孔按 ISO 273:精装配、中等装配、粗装配对应精、中、粗三个系列(H12、H13、H14)。英制通孔是车间常用的紧、松两档钻头。
| 螺纹规格 | 底孔 | 6H 内螺纹小径 | 通孔精装配(H12) | 通孔中等装配(H13) | 通孔粗装配(H14) |
|---|---|---|---|---|---|
| M1.6 × 0.35 | 1.25 | 1.221–1.321 | 1.7 | 1.8 | 2 |
| M2 × 0.4 | 1.6 | 1.567–1.679 | 2.2 | 2.4 | 2.6 |
| M2.5 × 0.45 | 2.05 | 2.013–2.138 | 2.7 | 2.9 | 3.1 |
| M3 × 0.5 | 2.5 | 2.459–2.599 | 3.2 | 3.4 | 3.6 |
| M3.5 × 0.6 | 2.9 | 2.850–3.010 | — | — | — |
| M4 × 0.7 | 3.3 | 3.242–3.422 | 4.3 | 4.5 | 4.8 |
| M5 × 0.8 | 4.2 | 4.134–4.334 | 5.3 | 5.5 | 5.8 |
| M6 × 1 | 5 | 4.917–5.153 | 6.4 | 6.6 | 7 |
| M8 × 1.25 | 6.8 | 6.647–6.912 | 8.4 | 9 | 10 |
| M10 × 1.5 | 8.5 | 8.376–8.676 | 10.5 | 11 | 12 |
| M12 × 1.75 | 10.2 | 10.106–10.441 | 13 | 13.5 | 14.5 |
| M14 × 2 | 12 | 11.835–12.210 | 15 | 15.5 | 16.5 |
| M16 × 2 | 14 | 13.835–14.210 | 17 | 17.5 | 18.5 |
| M18 × 2.5 | 15.5 | 15.294–15.744 | — | — | — |
| M20 × 2.5 | 17.5 | 17.294–17.744 | 21 | 22 | 24 |
| M22 × 2.5 | 19.5 | 19.294–19.744 | — | — | — |
| M24 × 3 | 21 | 20.752–21.252 | 25 | 26 | 28 |
| M27 × 3 | 24 | 23.752–24.252 | — | — | — |
| M30 × 3.5 | 26.5 | 26.211–26.771 | 31 | 33 | 35 |
| M33 × 3.5 | 29.5 | 29.211–29.771 | — | — | — |
| M36 × 4 | 32 | 31.670–32.270 | 37 | 39 | 42 |
| M39 × 4 | 35 | 34.670–35.270 | — | — | — |
| M42 × 4.5 | 37.5 | 37.129–37.799 | 43 | 45 | 48 |
| M45 × 4.5 | 40.5 | 40.129–40.799 | — | — | — |
| M48 × 5 | 43 | 42.587–43.297 | 50 | 52 | 56 |
| M52 × 5 | 47 | 46.587–47.297 | — | — | — |
| M56 × 5.5 | 50.5 | 50.046–50.796 | 58 | 62 | 66 |
| M8 × 1 | 7 | 6.917–7.153 | — | — | — |
| M10 × 1 | 9 | 8.917–9.153 | — | — | — |
| M10 × 1.25 | 8.8 | 8.647–8.912 | — | — | — |
| M12 × 1.25 | 10.8 | 10.647–10.912 | — | — | — |
| M12 × 1.5 | 10.5 | 10.376–10.676 | — | — | — |
| M14 × 1.5 | 12.5 | 12.376–12.676 | — | — | — |
| M16 × 1.5 | 14.5 | 14.376–14.676 | — | — | — |
| M18 × 1.5 | 16.5 | 16.376–16.676 | — | — | — |
| M20 × 1.5 | 18.5 | 18.376–18.676 | — | — | — |
| M20 × 2 | 18 | 17.835–18.210 | — | — | — |
| M22 × 1.5 | 20.5 | 20.376–20.676 | — | — | — |
| M24 × 2 | 22 | 21.835–22.210 | — | — | — |
| M27 × 2 | 25 | 24.835–25.210 | — | — | — |
| M30 × 2 | 28 | 27.835–28.210 | — | — | — |
| M33 × 2 | 31 | 30.835–31.210 | — | — | — |
| M36 × 3 | 33 | 32.752–33.252 | — | — | — |
| M39 × 3 | 36 | 35.752–36.252 | — | — | — |
| M42 × 3 | 39 | 38.752–39.252 | — | — | — |
| M45 × 3 | 42 | 41.752–42.252 | — | — | — |
| M48 × 3 | 45 | 44.752–45.252 | — | — | — |
| M52 × 4 | 48 | 47.670–48.270 | — | — | — |
| M64 × 6 | — | — | 66 | 70 | 74 |
最常问的粗牙螺纹。底孔是要攻螺纹的孔,通孔是螺栓穿过去的孔。
| 螺纹 | 底孔(mm) | 6H 小径(mm) | 通孔 精 | 通孔 中 | 通孔 粗 |
|---|---|---|---|---|---|
| M3 × 0.5 | 2.5 | 2.459–2.599 | 3.2 | 3.4 | 3.6 |
| M4 × 0.7 | 3.3 | 3.242–3.422 | 4.3 | 4.5 | 4.8 |
| M5 × 0.8 | 4.2 | 4.134–4.334 | 5.3 | 5.5 | 5.8 |
| M6 × 1 | 5 | 4.917–5.153 | 6.4 | 6.6 | 7 |
| M8 × 1.25 | 6.8 | 6.647–6.912 | 8.4 | 9 | 10 |
| M10 × 1.5 | 8.5 | 8.376–8.676 | 10.5 | 11 | 12 |
| M12 × 1.75 | 10.2 | 10.106–10.441 | 13 | 13.5 | 14.5 |
| M16 × 2 | 14 | 13.835–14.210 | 17 | 17.5 | 18.5 |
| M20 × 2.5 | 17.5 | 17.294–17.744 | 21 | 22 | 24 |
| M24 × 3 | 21 | 20.752–21.252 | 25 | 26 | 28 |
通孔按 ISO 273 精、中、粗三个系列(H12、H13、H14)。上面的计算器覆盖粗牙 M1.6–M56、常用细牙,通孔到 M64。
底孔按约 75% 牙高(车间最常用),同时给出同规格螺钉的紧、松两档通孔钻头。
| 螺纹 | 底孔钻头 | 直径(in) | 牙高 | 通孔 紧 | 通孔 松 |
|---|---|---|---|---|---|
| #4-40 UNC | #43 | 0.0890 | 71% | #32 | #30 |
| #6-32 UNC | #36 | 0.1065 | 78% | #27 | #25 |
| #8-32 UNC | #29 | 0.1360 | 69% | #18 | #16 |
| #10-24 UNC | #25 | 0.1495 | 75% | #9 | #7 |
| #10-32 UNF | #21 | 0.1590 | 76% | #9 | #7 |
| 1/4-20 UNC | #7 | 0.2010 | 75% | F | H |
| 1/4-28 UNF | #3 | 0.2130 | 80% | F | H |
| 5/16-18 UNC | F | 0.2570 | 77% | P | Q |
| 3/8-16 UNC | 5/16 | 0.3125 | 77% | W | X |
| 3/8-24 UNF | Q | 0.3320 | 79% | W | X |
| 1/2-13 UNC | 27/64 | 0.4219 | 78% | 33/64 | 17/32 |
| 5/8-11 UNC | 17/32 | 0.5313 | 79% | 41/64 | 21/32 |
| 3/4-10 UNC | 21/32 | 0.6563 | 72% | 49/64 | 25/32 |
号数钻、字母钻的直径按 ASME B94.11M。几种螺纹在不同的表里会差一个钻号(#10-24 有的写 #25,有的写 #26),看牙高百分比就知道螺纹有多满。
公制底孔按 ISO 2306,钻头接近「公称直径 − 螺距」:8 − 1.25 = 6.75,所以 M8 用 6.8 mm 钻头。攻完的孔要落在 6H 小径范围内:下限是 D − 1.0825 × 螺距(M8 是 6.647 mm,ISO 724),上限再加 ISO 965-1 的 6 级公差(6.912 mm)。
英制底孔用车间公式按目标牙高算:钻头 = 大径 − 0.01299 × 牙高百分比 ÷ 每英寸牙数。1/4-20 按 75% 算是 0.2013 in,最接近的标准钻头是 #7(0.201 in)。
通孔公制按 ISO 273,英制按车间常用的紧、松两档。我们把表对照了 AmesWeb(据 Machinery's Handbook)、TR Fastenings、Tameson 和佛罗里达大学设计实验室的钻孔表,只保留至少两份一致的规格。
标准 M8 × 1.25 粗牙用 6.8 mm;M8 × 1 细牙用 7.0 mm。M8 × 1.25 攻完的孔要在 6.647 到 6.912 mm 之间(6H 小径)。
精装配 6.4 mm,中等装配 6.6 mm,粗装配 7.0 mm(ISO 273)。除非零件要靠螺栓定位或要留调整余量,一般开 6.6 mm。
#7 钻头(0.201 in),约 75% 牙高。最接近的分数钻是 13/64 in(0.2031 in),螺纹略浅一点。
通常可以。钻头大一点攻丝更省力,只要孔还在 6H 小径范围内,螺纹就合格。把钻头直径填进核对框就能看到。
ISO 965-1 里内螺纹的公差带:6 是公差等级,H 表示基本偏差为零(不留间隙余量)。螺母和螺孔一般用 6H,与螺栓的 6g 配合。